進化する3Dプリンティング 砂型作りの革新技術
AIのGeminiさん、インクジェットプリンターの基本原理は? インクの射出方法と速度限界とインク量制御など教えて
Geminiの回答紹介:
インクジェットプリンターは、微細なノズルから液滴(ドロップ)を飛翔させて用紙に直接着弾させる「ドロップ・オン・デマンド(DOD)方式」が現代の主流です。物理的な圧力や熱変化を微細な流路内で発生させ、制御されたタイミングで吐出します。
インクジェットプリンターは、微細なノズルから液滴(ドロップ)を飛翔させて用紙に直接着弾させる「ドロップ・オン・デマンド(DOD)方式」が現代の主流です。物理的な圧力や熱変化を微細な流路内で発生させ、制御されたタイミングで吐出します。
1. インクの射出方式
主に使用されているのは「ピエゾ方式」と「サーマル方式」の2つです。
- ピエゾ方式(ピエゾ圧電素子): 圧電体に電圧をかけて変形させ、インク室の壁を物理的に押し込むことで圧力を生み出します。
- 特徴: 熱を加えないためインク成分の自由度が高く(溶剤系、UV硬化型、有機材料なども可)、電圧波形を変えることで液滴サイズを精密に調整できます。
- サーマル方式(サーマル・バブルジェット): ノズル内のヒーターを一瞬(数マイクロ秒)で300℃以上に加熱し、インクを沸騰させて気泡(膜沸騰)を発生させ、その膨張圧力で押し出します。
- 特徴: ヒーター構造がシンプルなためノズルの高密度化・多数配置が容易ですが、耐熱性のある水性インクにほぼ限られます。
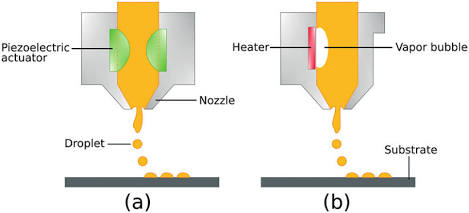
ピエゾ方式(a)とサーマル方式(b)の吐出原理. 出典: ResearchGate
2. 射出速度と物理的限界
吐出されるインク滴の飛翔速度は概ね 5〜15 m/s 程度です。速度を高めるにあたっては、以下の物理的限界が存在します。
- 応答周波数の限界(吐出周期): ノズル内の流体挙動(インクの再充填/リフレッシュ時間やメニスカスの残響振動)の減衰を待つ必要があります。現状の駆動周波数は1ノズルあたり 20kHz〜80kHz(1秒間に2万〜8万滴)程度が限界域です。
- サテライト(サテライトドット)の発生: 射出速度を上げすぎると、液柱が切れる際にメインの液滴の後ろから微小な飛沫(サテライト)が分断されて発生し、印刷結果の滲みやブレの原因になります。
- 風圧と空気抵抗(着弾精度): インク滴の質量はピコリットル級(数ピコグラム)と極めて小さいため、飛翔距離(用紙とのクリアランス約1mm前後)での空気抵抗の影響を大きく受けます。速すぎると気流の乱れで着弾位置が大きく偏位します。
3. インク量の制御機構(階調表現)
高画質化や滑らかな階調表現を実現するため、以下の制御技術が用いられます。
- マルチドロップ制御(VSDT: Variable Sized Droplet Technology): ピエゾ方式では、印加する電圧波形を「引き・押し・引き」のように精密制御することで、1つのノズルから大・中・小(例: 1.5pL〜20pL程度)の異なるサイズの液滴を作り分けます。
- 液滴の打込み密度制御(ディザリング / ハーフトーニング): 1滴あたりの体積だけでなく、解像度(dpi)に合わせて単位面積あたりに打ち込むドットの配置パターンと頻度を画像処理アルゴリズムで最適化します。
- 複数液滴の飛翔中合体: 1回の吐出サイクルで高速に連続吐出し、空中で液滴同士を結合させて大きなドロップとして着弾させる制御も行われます。
3Dプリンターでは、
鋳物の中子や主型用の砂に結合剤を噴射する方式です。
砂型鋳造用3Dプリンターで採用されているのは「バインダージェッティング(Binder Jetting)法」と呼ばれるインクジェット応用技術です。紙印刷の紙を「砂」、インクを「液状結合剤(バインダー)」に置き換えた構造をしています。
バインダージェッティング技術の解説. : KUWABARA 3D PRINT
1. バインダージェッティングの基本メカニズム
積層と吐出を交互に繰り返すことで、木型・金型なしで複雑な中子や主型を一体成形します。
- リコイティング(敷砂): リコーター(ローラーやブレード)が造形テーブル上に砂(人工砂や珪砂)を100〜300 µm程度の薄層に敷き詰めます。
- バインダー吐出: インクジェットヘッドが移動し、CADデータで指定された断面形状の領域にのみバインダー(有機系フラン樹脂、フェノール樹脂、あるいは無機バインダーなど)を選択的に射出します。
- 硬化反応: あらかじめ砂に混入させた酸硬化剤(硬化触媒)と吐出されたバインダーが接することで、室温または加熱下で自硬化反応が進行し、砂粒同士が交点結合(架橋)します。
- 積層の反復: ステージが1層分下がり、次の砂を敷いて同様に吐出し、これを数千層重ねて完成させます。
2. 産業用バインダージェッティングの射出・プロセス特性
紙用のインクジェットとは異なり、工業用砂型造形特有のパラメータ制御が求められます。
- 高粘度・高吐出量のヘッド設計: 粘度の高い樹脂バインダー(数 mPa・s〜数十 mPa・s)を扱うため、主に高出力な産業用ピエゾヘッドが用いられます。砂粒子間にバインダーを十分に浸透させる必要があり、紙用よりも大きめのドロップ量(数十pL〜)に最適化されています。
- 砂床の「ブローアウト(巻き上げ)」抑制: 液滴の射出速度が速すぎると、着弾時の衝撃波や気流で微細な砂粒子が吹き飛び、寸法精度が低下します。そのため、吐出速度や液滴径、ヘッドと砂面のクリアランス(1mm前後)は厳密に制御されます。
- 液滴の浸透と毛細管現象の制御: 打込まれたバインダーは、砂粒子の間隙を毛細管力で濡れ広がり結合領域を形成します。射出密度(dpi)や滲み幅が不適切だと、型の強度が不足したり、逆に解像度が落ちて「太り(寸法誤差)」が生じるため、液量(Saturation度)の局所制御が行われます。
3. 主な化学系とバインダー選択
用途や鋳造金属の種類(鉄、アルミ、銅合金など)に応じて液系が選択されます。
| バインダー種類 | 主な硬化メカニズム | 特徴・用途 |
|---|---|---|
| フラン樹脂系 | 酸性触媒(パラトルエンスルホン酸など)との縮合反応 | 鋳鉄・鋳鋼向け。高強度で寸法安定性が高く、業界のデファクトスタンダード。 |
| フェノール樹脂系 | 加熱硬化または化学反応 | 高強度が求められる複雑中子向け。 |
| 無機バインダー(水ガラス系) | 加熱乾燥・炭酸ガス反応 | 注湯時の発煙・ガス発生が極めて少なく、アルミ鋳造を中心に環境対応型として拡大中。 |
紙の印刷技術であるインクジェットが「微小な流体を高周波かつ高位置精度で吐出できる」点に着目し、砂粒子の結合に応用された高度な積層造形プロセスです。
\ 最新情報をチェック /